
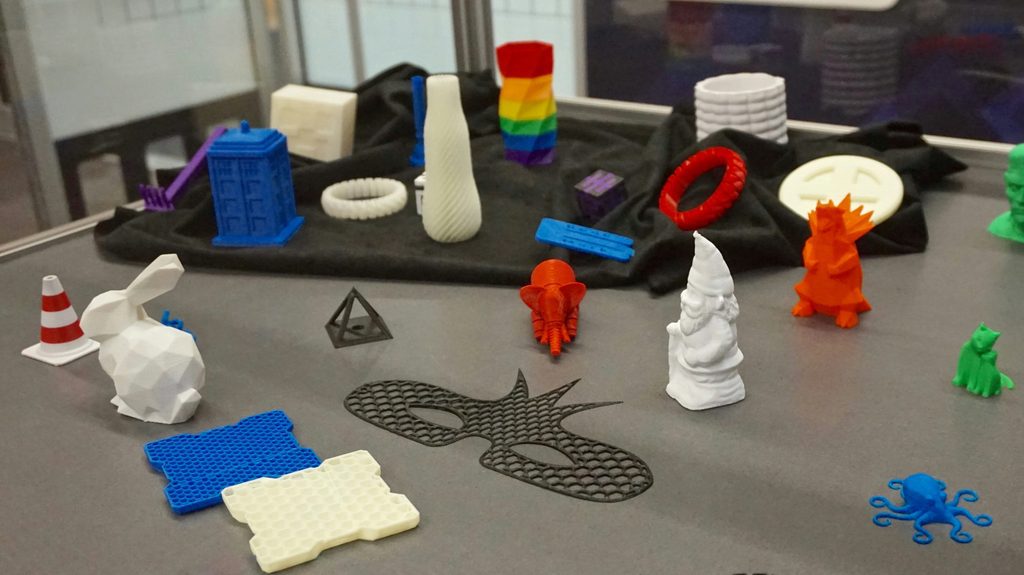
El post procesado en impresión 3D es la diferencia entre una pieza que sirve para algo y una que parece salida de una tienda. Es el conjunto de técnicas que aplicas después de imprimir para pulir el acabado, mejorar la resistencia, o simplemente hacer que nadie adivine que salió de tu impresora en casa.
Por qué el postprocesado marca la diferencia
Toda pieza FDM tiene líneas de capa visibles que delatan cómo se hizo. Para uso funcional esto da igual, pero en piezas decorativas, prototipos de presentación o cualquier proyecto donde el aspecto importa, el postprocesado marca una diferencia que se nota a metros de distancia. Y no solo es estético: también puede mejorar la resistencia, protegerla de humedad y desgaste, o añadir funciones que la impresión sola no consigue.
Lijado: la técnica más básica y efectiva
Es la técnica más básica y la que mejores resultados da con menos inversión. Empieza con grano 120-200 para quitar las líneas de capa más marcadas, con movimientos circulares suaves. Sube a grano 400, luego 600, y termina con 800-1000 para una superficie muy suave. Para el mejor resultado, lija en húmedo con los granos finos. Funciona genial con PLA y ABS. Con PETG cuesta algo más porque el material es más elástico.
| Grano | Para qué |
| 120–200 | Quitar líneas de capa y marcas grandes |
| 400 | Alisar la superficie |
| 600 | Afinar el acabado |
| 800–1000 | Superficie muy suave (mejor en húmedo) |
Imprimación y pintura
Una vez lijada, la pieza está lista para pintar. La imprimación es imprescindible para que la pintura agarre bien al plástico. Aplica una capa fina en spray desde 25-30cm, deja secar y si aparecen líneas visibles lija suave y repite. Con la imprimación seca, aplica pintura acrílica con pincel o spray. Termina siempre con barniz para proteger el acabado del desgaste diario.
👉 Ver spray imprimación para plástico en Amazon
Alisado con acetona: el truco exclusivo del ABS
El ABS se puede alisar con vapores de acetona hasta dejarlo completamente liso sin lijar nada. Coloca la pieza en un recipiente hermético con un paño empapado en acetona en el fondo. Los vapores disuelven ligeramente la superficie exterior dejándola uniforme. La acetona es inflamable, trabaja siempre en un sitio ventilado, lejos de calor o llamas. Para imprimir ABS con buenos resultados antes del postprocesado, consulta nuestra guía de filamento ABS en impresión 3D.
Resina epoxi para PLA y PETG
Funciona bien en PLA y PETG. Mezcla la resina con el endurecedor, aplica una capa fina con pincel y deja curar del todo. Lija ligeramente antes de aplicarla para mejorar la adhesión. Si imprimes con PETG y quieres el mejor acabado posible, consulta nuestra guía de filamento PETG transparente.
Masilla de relleno para imperfecciones grandes
En imperfecciones grandes o zonas donde el lijado no llega, la masilla de relleno para plásticos soluciona el problema. Aplícala con espátula, deja secar y lija hasta conseguir una superficie uniforme.
Cómo pegar y ensamblar piezas impresas
El cianoacrilato es el más usado para PLA y PETG, resistente y seca en segundos. Para ABS, el pegamento específico de ABS disuelto en acetona da uniones que se fusionan con el material base. Para uniones que necesiten aguantar más, el epoxi de dos componentes es la opción más resistente.
Tratamientos para mejorar la resistencia
El barniz de poliuretano protege contra humedad, arañazos y rayos UV. La pintura de caucho líquido añade una capa flexible que resiste golpes. Y el recubrimiento con fibra de carbono o vidrio da resistencia estructural muy alta.
Pintura y acabado final para impresiones 3D
Pintar una pieza de impresión 3D empieza siempre por una capa de imprimación. El spray de imprimación (primer) de color gris o blanco llena las líneas de capa y crea una superficie uniforme para la pintura. Sin imprimación, la pintura no se adhiere bien y deja ver las capas de impresión. Para figuras y miniaturas, las pinturas acrílicas de modelismo (Vallejo, Citadel) funcionan perfectamente con pincel. Para piezas grandes o acabados más uniformes, el spray es más rápido y homogéneo.
El acabado final con barniz protector alarga mucho la vida de la pintura. El barniz mate da un aspecto más realista para figuras y maquetas; el satinado es el más versátil para piezas funcionales; el brillante intensifica los colores pero puede verse plástico. Para piezas de ABS, el proceso de alisado con vapor de acetona (en espacio ventilado y con precauciones de seguridad adecuadas) elimina completamente las líneas de capa antes de pintar, creando una superficie casi como inyección de plástico.
Preguntas frecuentes
¿Siempre hace falta postprocesar?
No. Para piezas funcionales donde el acabado no importa no es necesario. Para decorativas o de presentación, marca una diferencia enorme.
¿Cuánto tiempo lleva?
Un lijado básico, 15-30 minutos. Un acabado completo con imprimación, pintura y barniz, varias horas contando los tiempos de secado.
¿Afecta a las dimensiones?
El lijado quita algo de material. La resina epoxi añade una capa fina que puede aumentar ligeramente las dimensiones exteriores.
¿Cuánto tiempo lleva cada técnica?
| Técnica | Tiempo estimado |
|---|---|
| Lijado básico | 15-30 minutos |
| Imprimación + pintura | 2-4 horas (con secado) |
| Alisado con acetona | 30-60 minutos |
| Resina epoxi | 24 horas (con curado) |
| Masilla + lijado | 1-2 horas |
En resumen
El postprocesado transforma el aspecto de cualquier pieza por completo. El lijado es el punto de partida casi universal. La imprimación y pintura añaden color y protección. La resina epoxi da el acabado más profesional. Y el alisado con acetona en ABS es la técnica más espectacular para conseguir una superficie perfecta. Puedes consultar la gama de filamentos de polymaker.com, diseñados para dar el mejor acabado posible antes incluso del postprocesado.
También puede interesarte: