
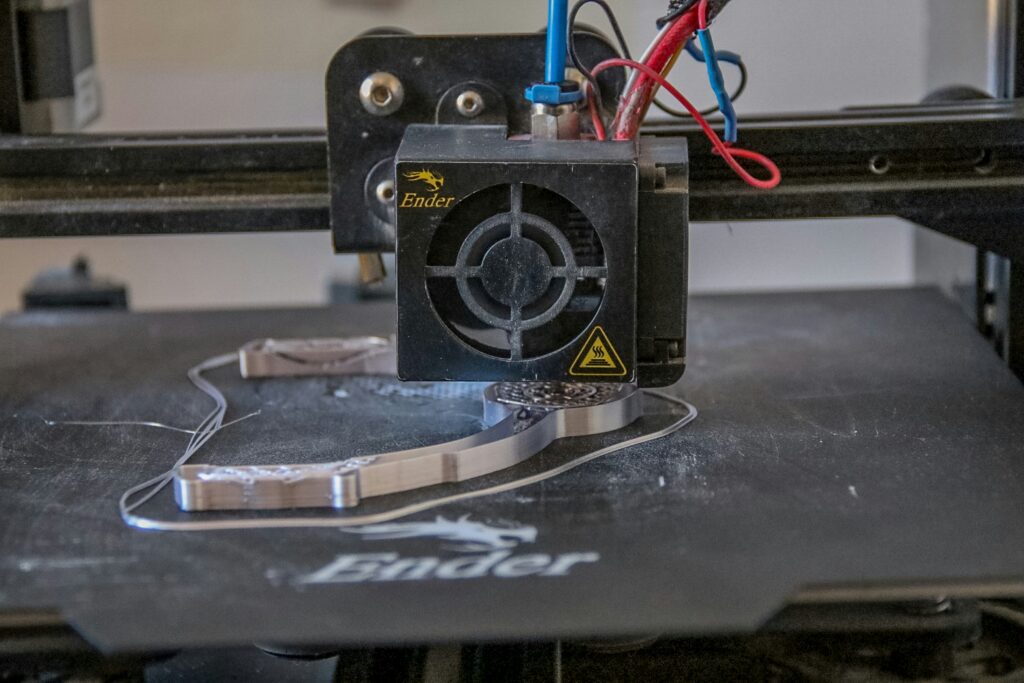
Vas viendo cómo avanza la impresión y poco a poco una esquina empieza a levantarse de la cama sin que hayas tocado nada. El warping es probablemente el problema más conocido de toda la impresión 3D, y también uno de los primeros con los que se topa cualquiera que empieza.
Por qué ocurre el warping
Es una deformación que aparece cuando el plástico se enfría de forma irregular. Al enfriarse el material se contrae, y si la pieza no está bien pegada a la cama esa contracción hace que las esquinas empiecen a levantarse durante la propia impresión. Es más habitual con ABS, pero también puede aparecer con PLA, PETG o TPU si la configuración no es la correcta. Cuanto más grande, plana o con esquinas más marcadas sea la pieza, mayor el riesgo.
Las causas más frecuentes del warping
| Causa | Efecto | Solución rápida |
|---|---|---|
| Cama mal nivelada | Adhesión irregular | Nivelar correctamente |
| Temperatura de cama baja | El material se contrae rápido | Subir 5-10°C |
| Corrientes de aire | Enfriamiento irregular | Aislar la impresora |
| Ventilador demasiado alto | Contracción prematura | Reducir en primeras capas |
| Superficie sucia | Poca adhesión | Limpiar antes de imprimir |
| Velocidad primera capa alta | Mala adherencia inicial | Bajar a 15-25 mm/s |
Limpia la cama antes de imprimir
Antes de tocar nada avanzado, limpia bien. La grasa de los dedos, el polvo, o restos de plástico de impresiones anteriores reducen mucho la adhesión aunque la cama parezca limpia a simple vista. Una cama limpia mejora notablemente la primera capa y reduce el riesgo de que la pieza se levante.
Nivelación correcta de la cama
Una cama mal nivelada es de las causas principales. Si la boquilla está demasiado lejos el filamento cae sin aplastarse bien. Si está demasiado cerca el material sale mal y la primera capa queda irregular. Ajusta hasta que las líneas se vean unidas entre sí sin huecos grandes en ningún punto. Si no tienes claro el proceso, revisa nuestra guía de cómo nivelar la cama de una impresora 3D paso a paso.
Temperatura de cama insuficiente
Ayuda a que el material se mantenga adherido durante toda la impresión. Si está demasiado fría el plástico se enfría rápido y se contrae provocando warping.
| Material | Temperatura de cama |
|---|---|
| PLA | 50-60°C |
| PETG | 70-80°C |
| ABS | 90-110°C |
| TPU | 40-60°C |
Si tienes warping con PLA prueba subir de 50 a 60°C antes de tocar nada más.
Primera capa lenta y estable
Es la base de toda la impresión. Si falla el resto puede fallar detrás. Configúrala lenta y estable: velocidad entre 15-25 mm/s, ventilador apagado o bajo, cama caliente activada, boquilla bien calibrada. Una primera capa lenta se deposita mejor y se adhiere con más fuerza real. Para ver exactamente cómo debe quedar, revisa nuestra guía de cómo conseguir una primera capa perfecta.
Corrientes de aire que enfrían la pieza
Pueden enfriar una parte de la pieza más rápido que otra provocando una contracción irregular que dispara el warping. No coloques la impresora cerca de ventanas, ventiladores o aire acondicionado. Con ABS lo ideal es una impresora cerrada o una carcasa improvisada. Con PLA no suele hacer falta pero conviene evitar cambios bruscos de temperatura ambiente.
Brim o raft para piezas que se despegan
El brim añade líneas alrededor de la pieza ganando superficie de adhesión. Es de las mejores soluciones contra el warping, limpio y rápido de aplicar. El raft crea una base completa debajo, útil en casos más difíciles aunque consume más material y puede dejar peor acabado en la parte inferior. Para la mayoría de casos empieza con brim.
Ventilación según el material
Con PLA apagado en primeras capas y luego al 80-100%. Con PETG bajo o medio desde el principio. Con ABS apagado o muy bajo casi siempre. Si el filamento ABS te sigue dando warping pese a todo, revisa nuestra guía completa del filamento ABS donde explicamos la configuración completa para evitarlo.
Adhesivos como refuerzo adicional
Barra de pegamento, laca, adhesivos específicos o superficies PEI ayudan bastante en piezas grandes o materiales difíciles. Asegúrate primero de que la cama está bien nivelada y limpia. El adhesivo ayuda, no arregla una mala calibración de fondo. Para saber qué adhesivo usar con cada material revisa nuestra guía de adhesivo para la cama de impresión 3D.
Orientación del modelo en el slicer
A veces el problema no está en la impresora sino en el diseño. Las piezas grandes, planas y con esquinas rectas son más propensas. Gira el modelo o cambia su orientación para reducir la superficie crítica en contacto con la cama, o añade bordes redondeados si el diseño es tuyo.
Orden de ajustes recomendado
- Limpia la cama
- Nivela de nuevo
- Sube la temperatura 5-10 grados
- Baja la velocidad de primera capa a 15-25 mm/s
- Activa brim
- Evita corrientes de aire
- Reduce el ventilador en las primeras capas
- Usa adhesivo si aún hace falta
Preguntas frecuentes
¿Por qué el ABS tiene más warping que el PLA?
El ABS tiene un coeficiente de contracción mucho mayor al enfriarse. Necesita temperatura de cama alta, sin corrientes de aire, y preferiblemente una impresora cerrada para mantener la temperatura ambiente estable durante toda la impresión.
¿El brim se quita fácil después de imprimir?
Con PLA y PETG sí, generalmente se retira sin herramientas o con una espátula. Con ABS puede ser algo más resistente pero sigue siendo manejable. Deja enfriar la pieza por completo antes de intentar retirarlo.
En resumen
El warping ocurre cuando la pieza se enfría de forma irregular y pierde adhesión a la cama. Empieza por lo básico: limpia, nivela y usa una primera capa lenta. Si continúa sube la temperatura de cama, activa brim y controla mejor la ventilación. Con estos ajustes el warping desaparece en la gran mayoría de casos sin necesidad de nada más avanzado. Consulta los perfiles antiwarping recomendados para cada material en bambulab.com.
También puede interesarte: